 русский
 Français
 বাংলা
 한국어
 日本語
 Latine
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 فارسی
 Gaeilge
 Bahasa Melayu
 norsk
 Português
 Polskie
 Español
 Română
 Slovák
 svenska
 Türk


Amikor egy tájépítész vagy önkormányzati mérnök kinyit egy világítási csomagot, és egy „sötét égbolt-kompatibilis” feliratot lát, akkor általában praktikus a kérdés: ez a lámpatest valóban megfe...
READ MORE
Aug, 28, 2026
A villanyoszlopok gyártása többlépcsős eljárással történik, amely magában foglalja a nyers acéllemez kúpos vagy egyenes cső alakúra vágását és hengerlését, a varrat hegesztését, az alaplemez csatlakozásának kialakítását, a korrózióállóság érdekében tűzihorganyzást és a végső védőbevonat felvitelét. Mindegyik szakaszt úgy tervezték, hogy a szerkezeti szilárdságot és a hosszú távú tartósságot is növelje a kész oszlopban, mielőtt az elérné a telepítési helyet. A kereskedelmi minőségű oszlopokat gyártó üzemek jellemzően szabványos minőség-ellenőrzési pontokat követnek minden szakaszban, mivel a hengerlés vagy hegesztés során fellépő hiba akkor is veszélyeztetheti a szerkezeti teljesítményt, ha az nem látható a kész, bevont terméken.
A gyártási folyamat a megfelelő acél vagy alumíniumlemez minőség kiválasztásával kezdődik, az oszlop tervezett magassága, terhelési besorolása és a regionális szélzóna követelményei alapján. Az anyagvastagságot és minőséget úgy választják meg, hogy az egyedi szerkezeti tervezési számításoknak megfeleljenek, semmint egyetlen univerzális szabványnak.
A gyártók, amelyek a Fénypólus kereskedelmi vagy közúti alkalmazásokhoz általában tanúsított szerkezeti acélt vásárolnak, amely megfelel az elismert ipari minőségű szabványoknak, biztosítva az állandó hozamot és szakítószilárdságot minden gyártási tételben.
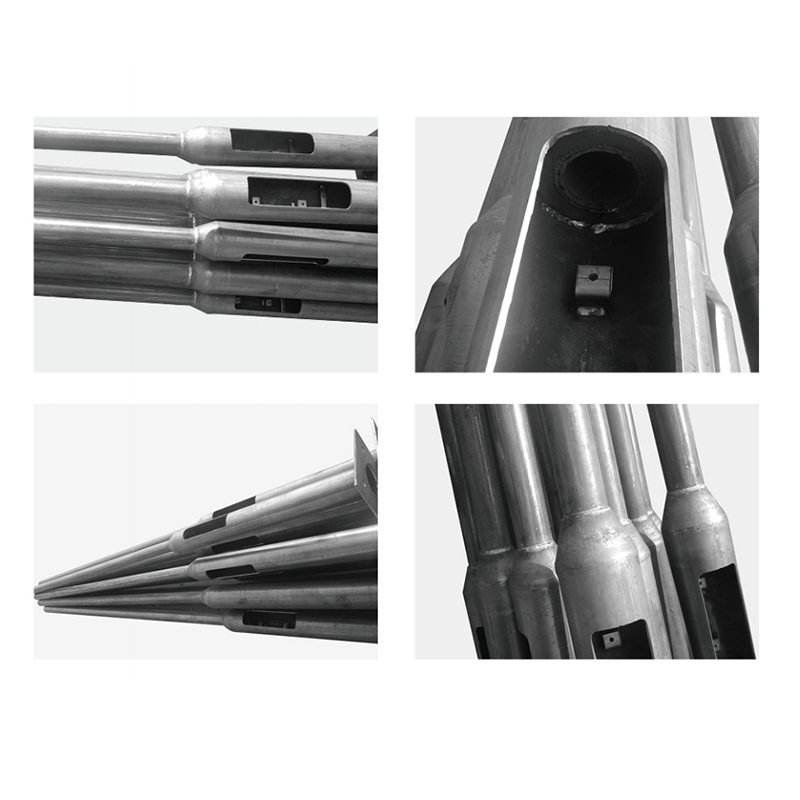
Az anyag előkészítése után a lapos acéllemezt az oszlop hengeres vagy kúpos cső alakjára hengereljük speciális formázóberendezéssel, amely fokozatosan hajlítja az anyagot a végső keresztmetszeti profiljába.
| Pólus típusa | Formázási módszer | Közös alkalmazás |
| Egyenes tengely rúd | Egyenletes átmérőjű hengerlés | Parkolók, általános világítás |
| Kúpos tengelyrúd | Progresszív átmérőcsökkentő hengerlés | Útvilágítás, magas kereskedelmi létesítmények |
A kúpos oszlopok pontosabb alakításszabályozást igényelnek, mivel az átmérőnek fokozatosan csökkennie kell a tengely hossza mentén, miközben állandó falvastagságot kell tartania, ami közvetlenül befolyásolja a szélterhelési teljesítményt és az általános anyaghatékonyságot.
Miután az acéllemezt formára hengerelték, a hosszanti varratot össze kell hegeszteni, hogy egyetlen, szerkezetileg folytonos csövet hozzunk létre, amely képes ellenállni a hajlítási és csavaró erőknek, amelyeket az oszlop felhelyezése után tapasztal.
Az automatizált hegesztőrendszereket általában az állandó varratminőség biztosítására használják az oszlop teljes hosszában, mivel a kézi hegesztési változékonyság gyenge pontokat hozhat létre, amelyek veszélyeztetik a szerkezeti teljesítményt tartós szélterhelés mellett.
A gyártók általában vizuális és sok esetben roncsolásmentes vizsgálatot végeznek, például ultrahangos vizsgálatot a hegesztett varratokon, hogy észleljék a belső hibákat, mielőtt az oszlop a következő gyártási szakaszba kerülne.
Az alaplap a villanyoszlop szerkezetileg egyik legkritikusabb eleme, mivel az összes szél- és tehererőt az oszloptengelyről az alapra viszi át. Ez az alkatrész a tengely aljára van hegesztve, pontosan igazítva a megadott horgonycsavar mintázatához.
A pontosság ebben a szakaszban elengedhetetlen, mivel a csavarfuratok távolságának kis eltérései is jelentős szerelési nehézségeket okozhatnak, amint az oszlop eléri a munkaterületet.
Miután az oszlopszerkezetet teljesen összehegesztették és ellenőrizték, jellemzően tűzihorganyzási eljárásnak vetik alá, amely az acélt egy védő cinkréteggel vonja be, amelyet úgy terveztek, hogy ellenálljon a rozsdának és a korróziónak több évtizedes kültéri expozíció során.
Az oszlopot teljesen bemerítik olvadt cinkfürdőbe, így a bevonat kohászatilag kötődhet az acélfelülethez, beleértve a nehezen elérhető helyeket a hegesztett varratok belsejében és az alaplemez csatlakozása körül.
Megfelelő horganyzás nélkül az acéloszlopok lényegesen érzékenyebbek lennének a rozsdaképződésre, különösen a hegesztett kötéseknél és az alapcsatlakozásoknál, ahol kültéri környezetben a nedvesség idővel felhalmozódik.
A horganyzást követően sok oszlop további porbevonatot kap, amely védő és esztétikai funkciót is ellát, lehetővé téve a gyártók számára, hogy az építészeti vagy önkormányzati tervezési követelményeknek megfelelő színes felületek széles választékát kínálják.
A horganyzás, majd a porfestés kombinációja két egymást kiegészítő védelmi réteget biztosít, így a Fénypólus szignifikánsan nagyobb korrózióállóság, mint amit egyrétegű bevonat önmagában tudna elérni.
Mielőtt a kész oszlopok elhagyják a gyártó létesítményt, általában minőségi ellenőrzések sorozatán esnek át, hogy megbizonyosodjanak arról, hogy megfelelnek a tervezett alkalmazáshoz szükséges szerkezeti és kozmetikai szabványoknak.
Ezek az ellenőrzések gyakran magukban foglalják a méretellenőrzést a műszaki rajzok alapján, az alaplemez csavarmintázatának megerősítését, a bevonat vastagságának mérését, valamint a kezelés vagy a szállítás előkészítése során fellépő felületi hibák végső szemrevételezését.
Sok gyártó minden egyes gyártási sorozathoz kötődő tételnyilvántartást vezet, lehetővé téve a nyomon követhetőséget az adott anyagtételekre és gyártási dátumokra, ha a telepítés után minőségi aggályok merülnek fel.
A szabványos szerkezeti gyártáson túl számos villanyoszlop-gyártási folyamat lehetővé teszi a testreszabást, hogy megfeleljen a konkrét projektkövetelményeknek, különösen nagyobb kereskedelmi vagy önkormányzati megrendeléseknél.
Ezek gyakran magukban foglalják az egyedi rúdmagasságokat, a több lámpatest speciális rögzítőkar-konfigurációit, az esztétikai alkalmazásokhoz használható dekoratív alapburkolatokat, valamint az egyedi porfesték-színeket, hogy illeszkedjenek a márka- vagy építészeti tervezési témákhoz a projekt helyszínén.
A beszerzési csapatok, az önkormányzati infrastruktúra-tervezők és a nagy projektekhez villanyoszlopokat meghatározó kereskedelmi fejlesztők számára előnyös a gyártási folyamat megértése, mivel ez segít tisztázni, miért számítanak a minőségi tanúsítványok, a horganyzási szabványok és a hegesztési ellenőrzési jegyzőkönyvek a szállítók összehasonlításakor. Annak ismerete, hogy az egyes gyártási szakaszok hogyan járulnak hozzá a hosszú távú szerkezeti teljesítményhez, megalapozottabb vásárlási döntéseket tesz lehetővé, különösen azoknál a projekteknél, ahol az oszlopoknak megbízhatóan kell teljesíteniük több évtizedes kültéri expozíció során.
Amikor egy tájépítész vagy önkormányzati mérnök kinyit egy világítási csomagot, és egy „sötét égbolt-kompatibilis” feliratot lát, akkor általában praktikus a kérdés: ez a lámpatest valóban megfe...
READ MOREA legtöbb kereskedelmi LED-es kültéri világítás meghibásodása semmi köze a LED chiphez. Egy tengerparti szállodai parkolóban lévő oszlopsor tökéletesnek tűnhet az átadás napján, és két tél után ...
READ MOREEgy specifikátor ugyanazt a kérést küldi el 200 úttestre vonatkozó lámpatestre három beszállítónak, és három különböző lámpatestet kap, amelyek mindegyikét kobrafejnek nevezik. Az egyik a meglév...
READ MOREEgy 14 egységből álló sorházkomplexum évekig kivilágítatlanul hagyta a hátsó szervizfolyosót, és ugyanazt a három ajtót kétszer is kinyitották egy télen. A menedzser árajánlatot várt egy nagy re...
READ MOREAz ipari parkon belüli útnak nincs hálózati csatlakozása, mégis minden éjszaka 12 órányi megbízható világításra van szüksége a telephelynek. Ez az igazi kiindulópont, amikor valaki napelemes utc...
READ MOREKapcsolódó termékek
 Privát ipari park, Liangnong város, Yuyao város, Ningbo város, Zhejiang tartomány, Kína
 +86-13486062091
 +86-574-2222 2345
 +86-574-2267 2345
 info@ym-lighting.com